厚壁带来的差别在哪里
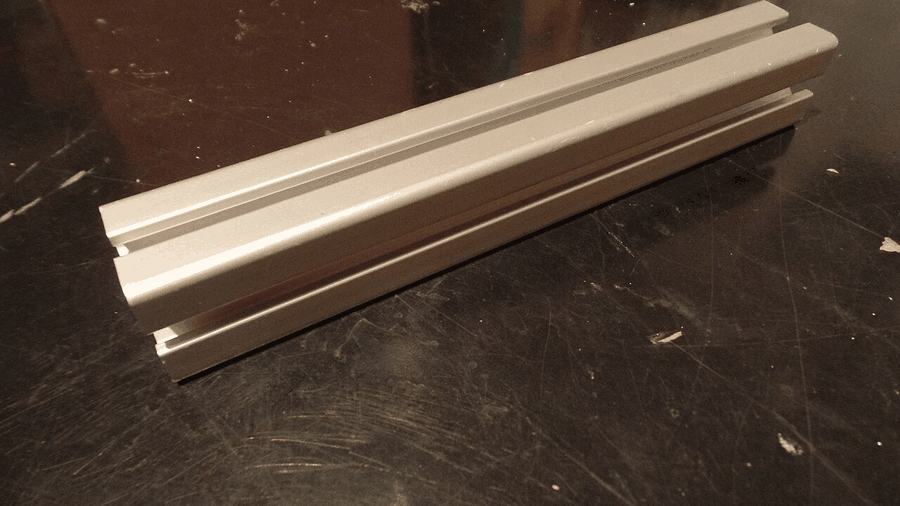
壁厚从1.8mm加到2.0mm,米重从1.03kg跳到3.24kg,抗弯截面模量提高约2.4倍。同样跨1.5米,4040的许用均布载荷在130kg上下,8080能到620kg,差距不是线性增加,而是截面高度从40涨到80带来的平方关系。
厚壁的另一个好处是攻丝深度。M12的螺纹要吃到10mm以上才稳,4040根本做不到,8080的壁厚刚好够。设备底座、地脚、电机座这些位置直接攻丝,省掉背连接板。
什么时候必须换8080
三个信号:跨度超过1.5米、单点载荷超过250kg、骨架要装往复运动部件。还有一个容易忽略的信号是共振,6063的弹性模量在205GPa左右,长跨轻架在电机转速接近固有频率时会明显抖,换8080把固有频率抬上去,抖动就消失。
我们给一家压铸机厂改过防护骨架,原来4040跨1.8米,取件机械手一动作整架嗡响,换成8080后振幅从0.6mm降到0.12mm,客户现场就确认收货了。
喷砂之后再氧化的原因
8080通常做设备外露骨架,光面氧化会把加工纹、挤压痕全显出来。先喷120目砂再阳极,表面是均匀的哑光银,膜厚15μm,指印和油污擦一下就掉。哑光面比光面耐划,车间里扳手蹭一下不明显。
下料与装配的配合
按图下料时我们会把角件位置、沉孔、过孔一起排进去,端面切45度拼角也可以做。量大可以预装成半成品框架发运,客户现场只需装面板和电气件。半成品框架单件重量超过80kg的,走木架加固,避免运输中变形。
和钢架比的价格账
同样尺寸的机架,铝架材料费比钢架贵三到四成,但省掉焊接、打磨、喷塑三道工序,现场装配时间从两天压到半天,后期改线可以拆了重装。设备要出口的话,铝架不用做盐雾前处理,报关也更简单。
参数与规格
| 项目 | 供货值 |
|---|---|
| 合金与状态 | 6063-T5 |
| 截面尺寸 | 80mm×80mm,四槽,槽宽10mm |
| 壁厚 | 2.0mm(实测1.96–2.02mm) |
| 米重 | 3.24kg/m |
| 定尺长度 | 6m,可切任意长度 |
| 直线度 | ≤1.0mm/m |
| 尺寸偏差 | 按GB/T 14846 普通级,关键面可提精密级 |
| 力学性能 | 抗拉强度≥170MPa |
| 表面处理 | 120目喷砂+阳极氧化,膜厚≥15μm |
| 建议承载 | 两端简支、均布,跨1.5m时≤620kg |
| 攻丝能力 | 端面可攻M12,深度≥10mm |
参数为常规供货值,特殊工况按合同另议;检测口径见页面末尾的说明。
使用场景
两米长的上料架,托举1.2吨料卷,四根8080立柱加两根横梁,跨1.6米。底座用地脚螺栓固定,架体垂直度控制在1mm以内。
台面1.8米×0.9米,上装两台伺服压机和一套气动夹具,整机静重约410kg。台架用8080搭成箱式结构,四角加斜撑,压机下压时台面无可见下沉。
龙门加工中心外围防护,骨架承托1.5mm冷轧板加亚克力观察窗。骨架高2.2米,立柱间距1.4米,抗风压和抗切削液喷溅都满足。
交付周期
常规定尺切割4个工作日;按图下料加攻丝7个工作日;半成品框架预装10个工作日;单批5吨以上排产14天。
售后条款
结构件质保24个月,非人为变形免费更换;12个月内提供一次免费直线度复测;喷砂面出现大面积色差可整批返工;运输变形由我方协调补件。
选型建议
跨度1.5米以内、载荷300kg以下,8080性价比最好;跨度超过2米或者要吊装,改用100×100或加斜撑;只需要走线不需承重的部位,可以混用4040减重。
为什么选这家而不是隔壁
- 壁厚实测1.96–2.02mm,卡尺可验,不靠标称说话。
- 端面能攻M12深10mm,省掉背连接板这一步。
- 喷砂阳极十五微米,外露骨架不用再喷漆补色。
- 半成品框架可预装发运,现场装配从两天压到半天。
常见问题
- 8080能做多长的单根?
- 常规挤6米,最长可做到7.2米,再长要拼接。运输超6米走专线,运费另计。
- 喷砂面会不会容易留指纹?
- 哑光面比光面明显一些,装配时戴手套即可。也可以用无 fingerprint 涂层,另加费用。
- 能不能直接做成焊接件?
- 铝架以螺栓连接为主,焊接会破坏T5时效强度,我们不建议焊;需要焊接的部位改用钢件过渡。