六米输送段跑偏复核 调偏后偏移量3mm以内
8月11日,售后组在顺德一家包装厂复核一条6米长的皮带输送段。这条线7月底交付,运行两周后皮带有轻微跑偏,客户量到边缘偏移12mm,约了这次上门。
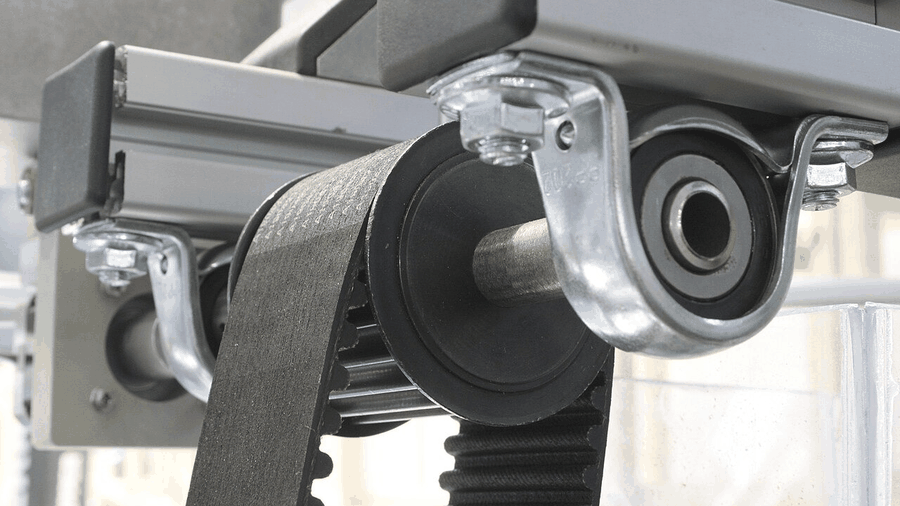
跑偏的原因查出来两个。一是主动轮与从动轮的轴线平行度超差0.4mm,肉眼看不出来,用激光对中仪一测就现形;二是机架在中间段有0.8mm的下沉,型材跨度过长,中间的支撑点少了一组。两个原因叠在一起,皮带就往低的一侧走。
处理办法是先把主动轮的安装座重新找正,平行度做到0.15mm以内,再把中间加一组调偏托辊,托辊轴线与皮带运行方向成1.5度夹角。调完空载跑2小时,偏移量3mm;带载跑4小时,偏移量稳定在3mm,不再继续增长。
机架下沉的问题在结构上解决。原设计6米跨度只在中点有一组支撑,现在改成三段支撑,段距2米,中间加一根4080横撑。改完用百分表测中点挠度,从0.8mm降到0.3mm,皮带张紧力的波动也跟着小了。
这次上门的工时是6小时,两个人,含拆装和调试。按合同,交付后90天内的调试不收工时费,只收更换件的材料费,这次换了两组托辊,材料费按成本价结。客户签的验收单上写了偏移量3mm,作为后续复检的基准。
同类结构后续会直接把三段支撑做成标配,不再等客户反馈。6米以上的输送段,图纸上会标出三个支撑点位置,报价里把这部分型材和配件算进去。8月11日这次改动已经同步到框架成品的标准图里。